Artykuł sponsorowany
Jakie warunki techniczne i organizacyjne musi spełnić linia, żeby manipulator pracował precyzyjnie
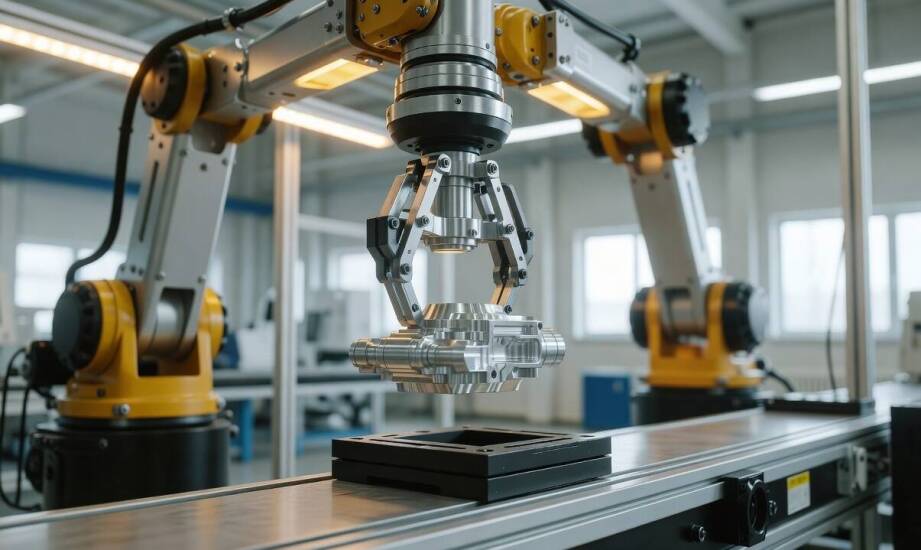
Zautomatyzowane linie produkcyjne często napotykają wąskie gardła w miejscach, gdzie konieczna pozostaje bezpośrednia ingerencja człowieka. Ręczne przenoszenie ciężkich lub nieporęcznych detali spowalnia przepływ materiału i zauważalnie zwiększa ryzyko błędów podczas pozycjonowania na maszynach. Pracownicy wykonują powtarzalne, obciążające układ szkieletowy ruchy, co przekłada się na szybkie zmęczenie oraz rosnące prawdopodobieństwo uszkodzenia drogich komponentów. Wdrożenie odpowiednich urządzeń transportu bliskiego pozwala wyeliminować te bariery technologiczne. Sukces takiej inwestycji wymaga jednak wcześniejszego sprawdzenia szeregu warunków technicznych i ścisłego dopasowania infrastruktury zakładu do specyfiki nowej maszyny.
Parametry stanowiska wymagające weryfikacji przed wdrożeniem
Przestrzeń robocza urządzenia musi obejmować pełny zasięg ramienia oraz uwzględniać dokładny kształt i wielkość wybranego chwytaka. Planowanie wdrożenia zaczyna się od rzetelnych pomiarów dostępnego miejsca na hali produkcyjnej. Wysokości robocze stanowiska należy precyzyjnie dopasować do ergonomii operatora oraz maksymalnego zakresu kinematycznego maszyny. Tor przenoszenia ładunku pomiędzy gniazdami powinien pozostać całkowicie wolny od przeszkód instalacyjnych. Punkty odkładcze muszą być zlokalizowane zgodnie z rytmem kolejnych etapów montażu. Odpowiednio dobrana geometria chwytaka i zakres ruchu ramienia gwarantują dokładność ustawiania detalu bez konieczności poprawek ręcznych.
Końcówkę roboczą projektuje się ściśle pod konkretny rodzaj asortymentu. Inżynierowie analizują masę, specyficzny kształt, rozkład środka ciężkości oraz optymalne punkty chwytu elementu. W przypadku urządzeń podciśnieniowych system sprawdza się najlepiej przy gładkich powierzchniach, takich jak arkusze blach, tafle szkła lub wielkoformatowe płyty. Ssawki zapewniają tam stabilne trzymanie materiału bez mechanicznego uszkadzania krawędzi. Dokładność pozycjonowania zależy bezpośrednio od geometrii szczęk, materiału okładzin, siły zacisku oraz współczynnika tarcia. Błąd popełniony na etapie doboru końcówki skutkuje niekontrolowanym przesuwaniem się detalu podczas transportu. Taka sytuacja wymusza uciążliwe korekty ręczne, co całkowicie niweczy zyski czasowe wynikające z mechanizacji procesu.
Integracja z istniejącą infrastrukturą i rola testów
Połączenie nowej maszyny z funkcjonującą już linią często wymusza modyfikacje w zakładowym systemie zasilania pneumatycznego lub elektrycznego. Zmianom ulega także sposób mocowania konstrukcji bezpośrednio do posadzki, ścian nośnych lub stalowego podwieszenia pod sufitem hali. Czasami geometria obecnego stanowiska koliduje z optymalnym torem ruchu ramienia ładunkowego. Wymaga to wtedy przeprojektowania docelowych punktów odkładczych lub montażu dodatkowych podpór stabilizujących całą konstrukcję. Znacznie częściej wystarcza jedynie drobna adaptacja samego procesu technologicznego. Zmiana kolejności operacji montażowych lub przesunięcie strefy odbioru gotowego wyrobu pozwala płynnie wdrożyć maszynę bez ponoszenia kosztów przebudowy budynku.
Lekka budowa nowoczesnych urządzeń dźwignicowych ułatwia ich wkomponowanie w mocno zagęszczone środowisko pracy. Odpowiednio dobrany manipulator przemysłowy znajduje szerokie zastosowanie w precyzyjnym montażu części, obsłudze gniazd obrabiarek CNC oraz paletyzacji na końcach linii, gdzie powtarzalność cykli operacyjnych jest niezwykle wysoka. Właściwa konfiguracja technologii transportu wewnętrznego wymaga specjalistycznej wiedzy inżynierskiej. Przedsiębiorstwo ID Lifting opiera dobór urządzeń na szczegółowej analizie warunków panujących u klienta, co zapobiega późniejszym kolizjom sprzętowym i przerwom w produkcji.
Kluczowym etapem każdego zaawansowanego wdrożenia są praktyczne próby wydajnościowe. Testy przeprowadzone na rzeczywistym detalu i w realnym tempie pracy ujawniają ograniczenia niewidoczne w dokumentacji katalogowej. Wibracje przenoszone z sąsiednich maszyn, utrata stabilności podciśnienia przy wyższych prędkościach obrotu czy interakcje logistyczne z ruchem wózków widłowych dają o sobie znać dopiero podczas normalnej produkcji. Takie weryfikacje empiryczne umożliwiają ostateczną kalibrację zaworów i układów sterowania. Operator zyskuje całkowitą pewność, że urządzenie bezpiecznie obsłuży zakładany tonaż i bezbłędnie wpisze się w normy czasowe wyznaczonego gniazda.
Dopasowanie kinematyki ruchu do wagi zadania oraz fizycznych ograniczeń przestrzeni decyduje o rentowności inwestycji w automatyzację. Płynne podnoszenie ładunków i ich bezbłędne odkładanie wymaga rygorystycznej weryfikacji wszystkich parametrów początkowych linii. Dopiero po wyeliminowaniu błędów w fazie projektowej i testowej, zmechanizowane stanowisko faktycznie odciąża załogę i trwale stabilizuje przepustowość całego zakładu.
Kategorie artykułów
Polecane artykuły

Projekt lampy Art Déco na wymiar: jak wysokość sufitu i wykończenie zmieniają efekt
W salonie z sufitem na wysokości 2,5 metra duża oprawa wisząca o rozpiętości ramion przekraczającej 80 centymetrów potrafi skutecznie uporządkować przestrzeń wokół głównej strefy wypoczynkowej. Ta sama masywna i geometryczna konstrukcja, zamontowana w trzymetrowym pokoju nad nieodpowiednio dobraną s

Jak zaprojektować reklamowe flagi, które przyciągną uwagę klientów?
Projektowanie reklamowych flag to kluczowy element strategii marketingowej, który pozwala na zwiększenie widoczności marki. Estetyka i funkcjonalność odgrywają istotną rolę w przyciąganiu uwagi klientów. Dobrze zaprojektowane flagi mogą skutecznie komunikować przekaz reklamowy. Warto zwrócić uwagę n